Artykuł sponsorowany
Dlaczego transfer tlenu spada mimo poprawnie działającej dmuchawy w reaktorze biologicznym
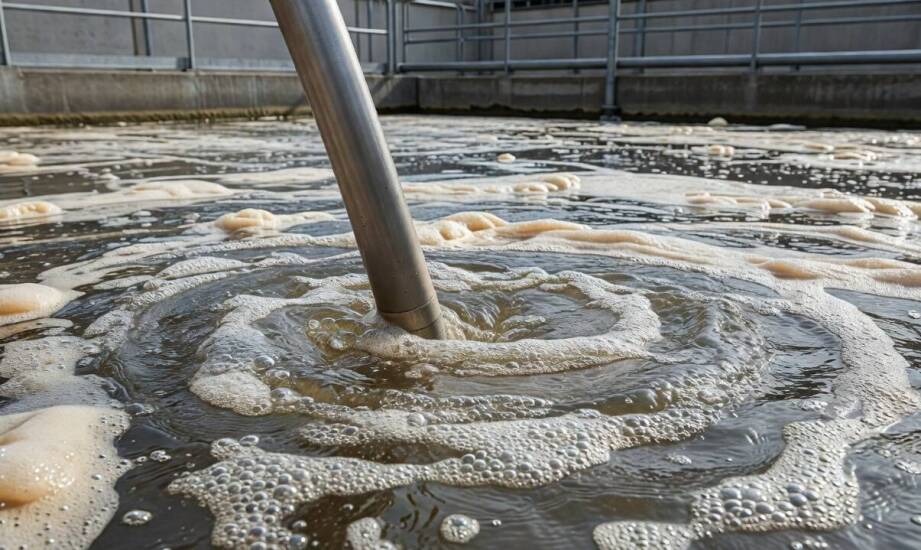
W reaktorze biologicznym dmuchawa pracuje z pełną mocą, a mimo to stężenie tlenu rozpuszczonego spada poniżej bezpiecznej granicy 1 mg/l. Nad lustrem ścieków unosi się wyraźny zapach siarkowodoru, co bezpośrednio wskazuje na pojawienie się procesów beztlenowych. Parametry biochemiczne odpływu ulegają gwałtownemu pogorszeniu, chociaż układ tłoczy do komory odpowiednią objętość sprężonego powietrza. Taka sytuacja wymaga analizy mechanizmu wprowadzania gazu do cieczy, ponieważ problem rzadko leży po stronie agregatu sprężającego. Znacznie częściej przyczyną awarii pozostaje fizyczna bariera na dnie zbiornika, która zaburza formowanie odpowiednich pęcherzyków.
Mechanizm transferu tlenu w układach drobnopęcherzykowych
Skuteczne natlenianie osadu czynnego zachodzi wyłącznie na granicy faz między powierzchnią pęcherzyka powietrza a otaczającą go cieczą. Zdolność dyfuzji gazu rośnie wraz z powierzchnią kontaktu oraz czasem przebywania pęcherzyka w ściekach, a nie z samą objętością wtłaczanego powietrza. Drobnopęcherzykowe systemy generują bąble o średnicy od 1 do 3 milimetrów, co pozwala na maksymalne rozwinięcie pola wymiany. W prawidłowo zaprojektowanym układzie efektywność transferu tlenu osiąga wartości od 15 do 25 procent. Głębsze zanurzenie rusztów napowietrzających wymusza dłuższą drogę bąbelka ku górze, co daje cząsteczkom więcej czasu na przeniknięcie do roztworu. Równie ważne pozostaje równomierne pokrycie dna komory urządzeniami dystrybuującymi, co skutecznie zapobiega powstawaniu martwych stref.
Z biegiem lat zdolność instalacji do utrzymania optymalnych parametrów maleje ze względu na zjawisko foulingu. Osady mineralne oraz gęsty biofilm zatykają lub trwale deformują mikroskopijne otwory membrany elastomerowej, znacząco pogarszając transfer tlenu. Powietrze, napotykając drastycznie zwiększony opór przepływu, szuka ujścia przez nieliczne, rozszerzone perforacje. System zaczyna produkować znacznie większe pęcherzyki, które błyskawicznie unoszą się ku górze, skracając czas kontaktu z biomasą. Zablokowane dyfuzory wymuszają automatyczne podniesienie ciśnienia w sieci, co prowadzi do przeciążania dmuchaw i dużych strat energii elektrycznej.
Objawy niedotlenienia procesu i rola dyfuzorów
Niedobór tlenu rozpuszczonego natychmiast odbija się na strukturze i kondycji żywej biocenozy. Kłaczki osadu czynnego tracą naturalną spoistość, co skutkuje ich rozbijaniem i bardzo słabą sedymentacją w osadniku wtórnym. Na powierzchni komory napowietrzania pojawia się gęsta piana o białym, brązowym lub czarnym zabarwieniu, zwiastująca masowy rozwój bakterii nitkowatych. Sama biomasa nabiera ciemnego koloru, a kluczowy proces nitryfikacji ulega zahamowaniu. W skrajnych przypadkach dochodzi do wtórnego uwalniania fosforu, co uniemożliwia dotrzymanie rygorystycznych parametrów zrzutu ścieków.
Wielu operatorów próbuje ratować sytuację poprzez instalację mocniejszych dmuchaw, co jedynie maskuje pierwotną usterkę elementów dystrybuujących. Marka Biela Jarosław, specjalizująca się w przetwórstwie gumy od 1995 roku, dostarcza systemy napowietrzania pomagające zminimalizować takie opory. Przedsiębiorstwo samodzielnie produkuje membrany EPDM, obsługując zarówno duże obiekty komunalne, jak i systemy o mniejszej przepustowości. Dostarczając napowietrzacz do szamba w Sosnowcu, gdzie mieści się zaplecze produkcyjne, specjaliści dopasowują właściwości perforacji materiału do wymagań małych instalacji przydomowych. Zastosowanie sprawdzonych mieszanek elastomerowych spowalnia proces starzenia się gumy i wyraźnie ogranicza zarastanie dyfuzorów dyskowych.
Prawidłowe funkcjonowanie biologicznej części oczyszczalni wymaga idealnego zgrania pracy urządzeń tłoczących z systemem rozprowadzania powietrza. Nawet najmocniejsza dmuchawa nie natleni osadu, jeśli bariera na dnie zbiornika nie rozbije strumienia gazu na drobne pęcherzyki. Stabilność procesów oczyszczania i eliminacja uciążliwych odorów zależą bezpośrednio od stanu technicznego powłok gumowych założonych na rusztach. Obserwacja tafli reaktora oraz regularne sprawdzanie ciśnienia w kolektorach pozwalają wychwycić zjawisko zatykania porów na wczesnym etapie eksploatacji. Wymiana wyeksploatowanych membran na nowe przywraca pierwotną sprawność natleniania, obniżając jednocześnie nakłady na energię elektryczną w całym zakładzie.
Kategorie artykułów
Polecane artykuły

Jak zwiększyć funkcjonalność mebli dzięki odpowiednim organizerom?

Nowoczesne wzory kamuflażu w odzieży myśliwskiej – co warto wiedzieć?

Jak rozplanować wnętrze szafy do przedpokoju, by pomieścić rzeczy całej rodziny
